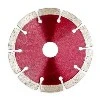
Žvelgiant į įvairių tipų šlifavimo diskus,dervos jungčių deimantinis šlifavimo diskasturi aiškių pranašumų, palyginti su metalinių jungčių variantais dėl savo ypatingos hibridinės struktūros. Neapdoroti deimantiniai dribsniai yra laikomi lenkiamame rėme sintetiniais klijais, kurie taip pat užtikrina geresnę triukšmo sugėrimą ir tikslią valdymą. Ši sąranka puikiai tinka atliekant užduotis, kurioms reikalingi lygūs keramikos, karbido ir stiklo paviršiai, nes dervos jungties kontroliuojamas šilumos išsiskyrimas apsaugo medžiagas nuo karščio sugadinimo. Nors metaliniai sujungimo diskai yra labai patvarūs atliekant sunkias -šlifavimo užduotis, jie negali prilygti paviršiaus kokybei ir tikslumui, kurį užtikrina dervos sujungimo sistemos ant subtilių medžiagų. Štai kodėl norint gauti geriausius rezultatus, labai svarbu pasirinkti tinkamą sujungimo tipą tikslioje gamyboje.
Supratingi deimantiniai šlifavimo diskai su derva
Deimantiniai šlifavimo diskai, kuriuose naudojama dervos jungties deimantinio šlifavimo diskų technologija, yra unikalus būdas tiksliai pašalinti medžiagą įvairiose įmonėse. Taikant konstravimo metodą, dirbtiniai deimantiniai antgaliai sumaišomi su termoreaktingomis plastikinėmis medžiagomis, kad būtų sukurta hibridinė struktūra, užtikrinanti kontroliuojamą grubų veiksmą šlifuojant.
Dervos klijavimo sistemų struktūriniai pranašumai
Plastikinė struktūra aplink deimantinius abrazyvus yra natūraliai lanksti, todėl šlifavimo metu gali sugerti smūgius ir kontaktines jėgas. Dirbant su silpnomis medžiagomis, tokiomis kaip techninė keramika ar optinis stiklas, ši savybė yra ypač naudinga, nes kieti įrankiai gali sukelti nedidelius įtrūkimus ar įskilusius kraštus. Klijai išlaiko deimantą taip pat atidengtą visą rato naudojimo laiką. Tai garantuoja pastovų medžiagų pašalinimo greitį ir paviršiaus apdailą, atitinkančią griežtas dydžio ribas, reikalingas orlaivio komponentų gamybai ir puslaidininkinio pagrindo paruošimui.
Šilumos valdymo galimybės
Tiksliomis pramoninėmis sąlygomis tai, kad šlifavimo procesai gamina šilumą, yra didelė problema. Šią problemą išsprendžia dervos sujungimo sistemos, kurių šilumos laidumas yra mažesnis nei metalinių variantų. Tai tinka kai kuriems tikslams, o tai keista. Pati dervos medžiaga veikia kaip šiluminė pagalvė, stabdanti šilumos kaupimąsi ties šlifavimo kontaktu, kuris gali sugadinti objektą arba pakeisti jautrių metalų apdorojimą. Kadangi jie geriau atlaiko šilumą, dervos -klijuoti įrankiai yra geriausias pasirinkimas norint šlifuoti karbido pjovimo įrankius ir gaminti tikslias liejimo dalis, kai svarbu išlaikyti medžiagos savybes.
Taikymo sritis ir medžiagų suderinamumas
Kai kurios pramonės šakos, kurios naudojadervos jungčių deimantiniai šlifavimo diskaiyra tie, kurie gamina tikslius įrankius, gamina elektroniką ir tvarko specialų stiklą. Nuostabu, kaip gerai šie ratai veikia su tokiomis medžiagomis kaip volframo karbidas, silicio nitrido keramika ir polikristaliniai deimantų lydiniai, kurių Rokvelo kietumo vertės yra nuo 45 iki 65. Dėl kontroliuojamo abrazyvinio poveikio paviršiaus apdaila yra mažesnė nei 0,4 mikrometro, o tai atitinka griežtus optinių lęšių ir medicinos prietaisų dalių gamybos kokybės standartus.
Metaliniai deimantiniai šlifavimo diskai: apžvalga
Metalo klijavimo deimantų šlifavimo diskuose naudojamos metalinės juostos, dažniausiai bronzos, vario -alavo lydiniai arba kobalto{1}} junginiai, kad deimantiniai abrazyvai būtų laikomi kietoje struktūroje. Šis klijavimo būdas leidžia naudoti įrankius, kurie gali atlaikyti aukštą temperatūrą ir didelį pjovimo slėgį, įprastą sunkiosios pramonės sąlygomis.
Patvarumo charakteristikos ir atsparumas dilimui
Metalinė jungiamoji konstrukcija pasižymi dideliu mechaniniu stiprumu ir nelūžta, kai šlifuojama esant aukštam slėgiui. Dirbant su grūdintu plienu, superlydiniais ir kitomis kietomis medžiagomis, kurios greitai nusidėvi dervos{1}}sujungimo variantus, metalo sujungimo ratai išlaiko savo formą. Toks ilgaamžiškumas reiškia, kad jie tarnauja ilgiau ir nusidėvi 50–100 kartų lėčiau nei įprasti šlifavimo diskai. Tai reiškia, kad įrankių nereikia keisti taip dažnai, o tai sumažina gamybos sulėtėjimą didelės apimties{6}}pramonės sąlygomis.
Sunkus{0}}prievartos taikymo efektyvumas
Metalinius šlifavimo diskus naudoja įmonės, gaminančios automobilių dalis ir pramonines mašinas, kad išlygintų tvirtas guolių kilpas, variklio kakliukus ir krumpliaračių dantų profilius. Tvirta sukibimo struktūra išlaiko deimantinius abrazyvus net tada, kai šlifavimo jėgos yra didesnės nei 500 niutonų. Tai išlaiko matmenų tikslumą ±5 mikrometrų ribose ilgų gamybos etapų metu. Ši savybė labai svarbi šlifuojant tokias medžiagas kaip Inconel superlydiniai arba įrankių plienas, kurie yra kieti ir lengvai nenusidėvi, todėl sunku naudoti tradicinius šlifavimo būdus.
Deimantinis šlifavimo diskas „Resin Bond vs Metal Bond“: išsamus palyginimas
Kai pirkimų darbuotojai ieško įvairių deimantinių šlifavimo diskų technologijų, įskaitantdervos jungčių deimantinis šlifavimo diskas, naudinga žinoti, kaip našumas skiriasi atsižvelgiant į pagrindinius darbo veiksnius. Pasirinkus kirtiklį, turi įtakos ne tik pjovimo rezultatai iš karto, bet ir sąnaudų{1}}efektyvumas bei gamybos pajėgumai ilgainiui.
Šlifavimo tikslumas ir paviršiaus apdailos kokybė
Žvelgiant į Ra vertes ir kraštų stabilumą, dervos sujungimo metodai suteikia geresnę paviršiaus apdailą. Tikslių šlifavimo operacijų bandymų rezultatai rodo, kad derva suklijuotų diskų paviršiaus šiurkštumas reguliariai būna mažesnis nei 0,3 mikrometro pjaustant karbidą. Tai skiriasi nuo metalo sujungimo variantų, kurių šiurkštumas paprastai yra nuo 0,6 iki 0,8 mikrometro.
Dervos klijai leidžia deimantinius abrazyvus dėti geriausiais kampais, tuo pačiu sumažinant šlifavimo jėgas, kurios kitu atveju sukeltų mikro{0}}skilimus. Kita vertus, metaliniai ratai praranda dalį savo paviršiaus kokybės mainais į konstrukcinį stiprumą, reikalingą formų šlifavimui ir profilių išlaikymui sudėtingose formose, kur tikslūs matavimai visame rato paviršiuje yra svarbesni nei paviršiaus šiurkštumo pokyčiai.
Eksploatavimo trukmė ir keitimo dažnis
Žvelgiant į bendrą jų pašalinamos medžiagos kiekį, metalinių ratų naudojimo laikas yra daug ilgesnis. Metalo sujungimo ratai tarnauja 5–8 kartus ilgiau nei dervos klijavimo įrankiai pramoninio pjovimo reikmėms, kurie dirba su grūdinto plieno dalimis. Tačiau šiam vertinimui reikia daugiau informacijos apie programos poreikius.
Kai naudojami tiksliam karbido šlifavimui, dervos klijavimo diskai gali būti ekonomiškesni-už-dalį, nors jų bendras tarnavimo laikas trumpesnis. Taip yra todėl, kad jų greitesnis nusidėvėjimas reiškia, kad jie efektyviai pjauna ir išlaiko vienodą paviršiaus apdailą per visą naudojimo laiką. Mažėjant deimantų sąlyčiui, metaliniai ratai gali veikti prasčiau, todėl reikia reguliariai valyti, o tai apsunkina gamybos procesus.
Šilumos valdymas šlifavimo operacijų metu
Dėl šilumos laidumo skirtumo tarp sujungimo būdų jie veikia skirtingai. Metaliniai ratai gerai pašalina šilumą nuo šlifavimo vietos; jų šilumos laidumo vertės svyruoja nuo 15 iki 50 W/mK, priklausomai nuo metalo, iš kurio jie pagaminti. Ši funkcija naudinga šlifuojant šilumai -jautrias medžiagas, kuriose mikrostruktūriniai pokyčiai negali įvykti greitai dėl šilumos nuostolių. Kai šilumos laidumas yra mažesnis nei 5 W/mK, dervos sujungimo sistemos išlaiko daugiau šilumos šlifavimo paviršiuje, tačiau taip pat sumažina kai kurių medžiagų šiluminės žalos riziką. Kadangi laidumas mažesnis, temperatūrų skirtumas yra laipsniškesnis. Tai apsaugo nuo trapios keramikos ir stiklo paviršių lūžimo, kai greitai keičiasi temperatūra.
Išlaidų analizė ir pirkimų svarstymai
Kalbant apie pradinę pirkimo kainą,dervos jungčių deimantiniai šlifavimo diskaidažniausiai laimi, nes kiekvienas vienetas kainuoja apie 30–40 procentų mažiau nei panašus metalo jungčių standartas. Tokį kainų skirtumą lėmė metalo matricos sukepinimo procesų sudėtingumas ir didelės medžiagų kainos. Kita vertus, atliekant išsamų išlaidų tyrimą reikia atsižvelgti į tokius dalykus kaip eksploatavimo trukmė, šlifavimo efektyvumas ir konkrečios programos poreikiai. Akmens gamybos cechuose, kuriuose dirbama su granitu arba pagamintu kvarcu, gali būti, kad metaliniai ratai siūlo geresnes kainas-už-pjovimą, net jei iš anksto jie kainuoja daugiau. Tiksliųjų įrankių gamintojai, šlifuojantys karbido galinius frezus, dažnai pasiekia geresnę bendrą ekonomiją naudodami dervos sujungimo sistemas, nes jų paviršiaus apdaila yra geresnė ir nereikia atlikti papildomo valymo.
SNJ turi atvirus minimalius užsakymų numerius, kurie prasideda nuo priimtinų partijų dydžių, kad mūsų paslaugomis galėtų naudotis ir žinomi -tiekėjai, ir nauji įrankių gamintojai. Mūsų gamybos grafikas garantuoja įprastų specifikacijų atvykimo laiką nuo 25 iki 35 dienų. Esant neatidėliotiniems poreikiams, siūlome ir greitesnį pasirinkimą. Siūlome visus CE ir ISO patvirtinimo dokumentus, kad padėtų užtikrinti importo atitiktį Šiaurės Amerikos ir Europos rinkose.
Kaip išsirinkti tinkamą deimantinį šlifavimo diską pagal jūsų poreikius?
Geriausias šlifavimo disko pasirinkimas priklauso nuo medžiagos savybių, reikalingos produkcijos kiekio ir norimos apdailos. Metodinė peržiūros technika, kuri pritaiko įrankių galias prie programos poreikių, yra naudinga pirkimų komandoms.
Medžiagos kietumo ir sudėties įvertinimas
Pagrindiniai atrankos kriterijai yra medžiagos kietumas, kurį galima rasti Rockwell arba Vickers skalėse. Dervos klijavimo deimantiniai šlifavimo diskai paprastai puikiai tinka su žemesnėmis nei HRC 55 medžiagomis, nes suteikia puikią apdailą, pernelyg nenusidėvėdami įrankio. Šiai grupei priklauso karbido rūšys, pažangi keramika ir stiklo paviršiai. Kai kuriems superlydiniams ir grūdintiems guolių plienams, kurie yra kietesni nei HRC 60, gali prireikti metalinių ratų, kad įrankio tarnavimo laikas būtų geras, ypač gamybos sąlygomis, kai prieš keičiant įrankį reikia nupjauti daug ruošinių. Medžiagos trapumas taip pat vaidina svarbų vaidmenį renkantis. Pavyzdžiui, dervos klijavimo sistemų smūgius sugeriančios savybės leidžia jas geriau naudoti su trapiomis medžiagomis.
Gamybos apimtis ir ekonominiai aspektai
Kas mėnesį šlifuoti tūkstančius dalių dažnai yra pakankamai gera priežastis įsigyti metalinį sujungimo ratą, nors iš pradžių jis kainuoja daugiau. Ilgesnis tarnavimo laikas reiškia, kad įrankių nereikia taip dažnai keisti, todėl sumažėja gamybos pertraukos ir lengviau valdyti atsargas. Dervos surišimo ratai dažnai yra ekonomiškesni-mažo ir vidutinio tūrio procesams, ypač tiems, kuriuose tikslumas vertinamas, o ne greitis. Kadangi jis kainuoja mažiau iš anksto ir turi geresnes paviršiaus apdailos parinktis, jai nereikia jokių papildomų apdailos veiksmų, kurie padidintų gamybos procesą laiko ir sąnaudų.
Tiekėjų vertinimas ir kokybės užtikrinimas
Be ratų specifikacijų, tiekėjo įgūdžiai turi didelę įtaką pirkimo rezultatams. SNJ turime visiškai integruotą gamyklą, kuri leidžia mums atlikti kiekvieną proceso etapą – nuo deimantų pasirinkimo iki galutinio dinaminio balanso teisingumo. Mūsų kokybės kontrolės metodas apima daiktų dydžių tikrinimą naudojant koordinačių matavimo įrankius, daiktų kietumo tikrinimą skirtingose ratų vietose ir greitą daiktų pasukimą, kad konstrukcija išliktų tvirta, kai jie naudojami.
Mes saugome visus įrašus, kurie susieja kiekvieno rato unikalų numerį su tikslia gamybos partija ir žaliavų kiekiu. Tai padeda atlikti kokybiškus tyrimus, jei lauke kyla problemų. Mūsų OEM tinkinimo parinktys apima logotipų išdėstymo, pakuotės dizaino ir gaminio specifikacijų keitimą, kad atitiktų jūsų unikalius pateikimo į rinką poreikius.
Dervos surišimo deimantinių šlifavimo diskų priežiūra ir optimizavimas
Geri priežiūros įpročiai turi tiesioginės įtakos tam, kaip gerai šlifuoja įrankis, kokia nuosekli paviršiaus apdaila ir kiek tai kainuoja. Palyginti su operacijomis, kuriose nėra oficialių remonto procesų, gamyklos, kuriose naudojama sisteminga ratų priežiūros tvarka, praneša apie 20–30 % ilgiau.dervos jungčių deimantinis šlifavimo diskasgyvenimą.
Ratų aprišimo būdai ir dažnis
Deimantinius ratus reikia reguliariai „apsirengti“, kad jų pjovimo briaunos išliktų aštrios ir nebestiklėtų, todėl šlifavimas tampa mažiau efektyvus. Silicio karbido arba aliuminio oksido lazdeles galima naudoti dervos sujungimo ratams. Šios lazdos turi būti lengvai prispaustos prie besisukančio rato paviršiaus. Valymo procesas pašalina sunkią medžiagą deimantų plyšiuose ir suskaido senas deimantų daleles, kad atsiskleistų naujos pjovimo briaunos. Apdirbimas paprastai atliekamas kas 50–200 ruošinių, tačiau tai priklauso nuo ruošinio medžiagos ir šlifavimo nustatymų. Vizuali apžiūra parodo, kada reikia valyti, matant, ar padidėja šlifavimo jėgos, pakyla triukšmo lygis, ar prastėja paviršiaus kokybė.
Laikymo ir tvarkymo procedūros
Aplinka gali turėti įtakos dervos surišimo rato tarnavimo laikui. Laikant daiktus kontroliuojamose temperatūrose (15–25 laipsniai) ir žemoje santykinėje drėgmėje (žemiau 60%), klijai nesuirs ir nesugers vandens, o tai gali pažeisti sukibimą. Ratai turi likti originalioje pakuotėje, kol bus uždėti. Taip jie bus apsaugoti nuo pažeidimų ir purvo. Valdymo metodai neturėtų leisti nukristi ratų ar atsitrenkti į kietus paviršius, nes dėl to ratų viduje atsiranda nedideli įtrūkimai, kurių iš pirmo žvilgsnio nematyti, tačiau naudojant jie gali išaugti, o tai gali sukelti katastrofišką gedimą.
Veiklos parametrų optimizavimas
Darbiniai veiksniai, tokie kaip sukimosi greitis, pastūmos greitis ir pjovimo gylis, yra stipriai susiję su šlifavimo efektyvumu ir ratų tarnavimo laiku. Paviršiaus greitis nuo 1800 iki 2500 metrų per minutę paprastai yra geriausias dervos surišimo ratams, nes jie subalansuoja medžiagos pašalinimo greitį ir jų gaminamą šilumos kiekį. Priklausomai nuo objekto medžiagos, reikia keisti padavimo normas. Pavyzdžiui, silpnos keramikos padavimo greitis turi būti mažesnis nei 5 milimetrai per minutę, kad jie nesulūžtų, o kietesni karbidai gali atlaikyti iki 15 milimetrų per minutę padavimo greitį. Norint baigti šlifavimą, pjovimo gylis turi likti mažesnis nei 0,05 milimetro vienam praėjimui. Keli lengvi pravažiavimai duoda geresnių rezultatų nei stiprūs vieno{10}}praėjimo metodai, kurie apkrauna ratą ir pablogina paviršiaus kokybę.
Išvada
Sprendžiant tarpdervos jungčių deimantiniai šlifavimo diskaiir metalo sujungimo galimybes, turite atidžiai išnagrinėti taikymo poreikius, medžiagų savybes ir gamybos sąnaudas. Dervos sujungimo sistemos puikiai tinka tiksliam šlifavimui, kai reikia lygaus paviršiaus apdailos ant kietų medžiagų. Jie taip pat yra pigus būdas dirbti su karbido įrankiais, keramika ir stiklu. Metaliniai ratai yra patvariausias pasirinkimas sunkiems-darbams su kietomis medžiagomis, kai ilgesnis tarnavimo laikas paaiškina didesnę pradinę kainą. Pirkdami profesionalai žino apie šiuos našumo skirtumus, jie gali pasirinkti šlifavimo diskus, kurie pagerina gamybos efektyvumą ir išlaiko mažas įrangos sąnaudas įvairiose pramonės srityse.
DUK
Kokios medžiagos geriausiai tinka deimantiniams šlifavimo diskams su derva?
dervos klijavimo deimantiniai šlifavimo diskai geriausiai tinka medžiagoms, kurių kietumas yra nuo 45 iki 65 HRC. Tai techninis stiklas, volframo karbidas, silicio nitrido keramika ir polikristaliniai deimantiniai kompozitai. Šioms medžiagoms padeda kontroliuojamas dilimas ir dervos jungties smūgio sugertis, o tai sustabdo mikro-skilimus ir paviršiaus pažeidimus.
Kiek laiko tarnauja dervos klijavimo ratai, palyginti su metalo klijavimu?
Eksploatacijos trukmė labai priklauso nuo gaminio panaudojimo ir medžiagos. Priklausomai nuo šlifavimo su kietomis medžiagomis, tokiomis kaip pagaląstas plienas, metaliniai diskai paprastai tarnauja 5–8 kartus ilgiau. Tačiau naudojant dervą suklijuotų ratų sąnaudų-vienos-dalies ekonomiškumas paprastai yra geresnis, kai naudojami tiksliai, nes jie laikui bėgant efektyviai pjauna ir jiems nereikia jokių papildomų apdailos veiksmų, nes jų paviršiaus apdaila yra tokia gera.
Ar tinkama priežiūra gali žymiai pailginti ratų tarnavimo laiką?
Sistemingi techninės priežiūros protokolai, tokie kaip reguliarus valymas, tinkamos laikymo sąlygos ir optimalūs darbo parametrai, gali padidinti ratų tarnavimo laiką 20–30 procentų nei operacijos, kai nenaudojami oficialūs priežiūros protokolai. Padažas pašalina sunkią medžiagą ir atskleidžia naujas deimantines pjovimo briaunas. Tai užtikrina efektyvų šlifavimo procesą ir neleidžia per anksti keisti ratų, nes jie praranda savo efektyvumą, o ne susidėvi.
Bendradarbiaukite su SNJ, tiekdami aukščiausios kokybės dervos klijų deimantinius šlifavimo ratus
SNJ gamina dalykus nuo 2003 m., todėl galite pasitikėti mumis, kad būsime patikimi dervos -rišimo deimantų šlifavimo diskų tiekėjai. Siūlome tikslius šlifavimo sprendimus sudėtingiems pramoniniams tikslams. Mūsų kombinuotas gamybos centras prižiūri visą gamybos procesą – nuo deimantų dalelių pasirinkimo iki galutinio dinaminio balanso. Tai užtikrina, kad kokybė visada yra tokia pati ir atitiktų CE, ISO ir EN patvirtinimo standartus, reikalingus visose pasaulio rinkose. Esame OĮG tinkinimo ekspertai, o tai reiškia, kad padedame įrankių savininkams ir pardavėjams įdėti logotipus, kurti paketus ir keisti specifikacijas, kad jos atitiktų jūsų verslo poziciją rinkoje.
Mūsų minimalūs užsakymų kiekiai yra pakankamai atviri, kad atitiktų tiek augančių įmonių, tiek įsitvirtinusių importuotojų, kuriems reikia gabenti pilnus konteinerius, poreikius. Mūsų ekspertų eksporto transportavimo komanda ir 25–35 dienų gamybos laikas užtikrina, kad pristatymas į Šiaurės Amerikos paskirstymo centrus visada būtų laiku. Susisiekite suColin@sinodream.biziš karto gauti techninių patarimų ir didelių užsakymų kainų, kurios rodo mūsų atsidavimą pigiems tiekimo grandinės pranašumams, padedantiems jūsų verslui augti.
Nuorodos
1. Marinescu, ID, Rowe, WB, Dimitrov, B. ir Inasaki, I. (2013). Abrazyvinio apdirbimo procesų tribologija. William Andrew leidykla.
2. Malkin, S. ir Guo, C. (2008). Šlifavimo technologija: apdirbimo abrazyvais teorija ir taikymas. Industrial Press Inc.
3. Jackson, MJ ir Davim, JP (2011). Apdirbimas abrazyvais. Springer mokslo ir verslo žiniasklaida.
4. Marinescu, ID, Hitchiner, M., Uhlmann, E., Rowe, WB ir Inasaki, I. (2006). Apdirbimo šlifavimo diskais vadovas. CRC spauda.
5. Klocke, F. ir König, W. (2005). Fertigungsverfahren - Schleifen, Honen, Läppen (gamybos procesai - šlifavimas, šlifavimas, šlifavimas). Springer-Verlagas.
6. Webster, JA ir Tricard, M. (2004). „Preciziniam šlifavimui skirtų abrazyvinių gaminių naujovės“. CIRP Annals - Manufacturing Technology, 53(2), 597-617.