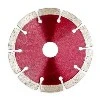
Pasirinktinisdeimantinis šlifavimo diskasOĮG paslaugos siūlo unikalius būdus, kaip padaryti dalykus, kurių reikia pramonei. Statybų, akmens apdirbimo, stiklo gamybos ir automobilių pramonės įmonės gali naudotis šiomis paslaugomis, kad užsisakytų tiksliuosius-inžinerinius šlifavimo diskus su savo prekės pavadinimais, grūdelių dydžiais ir sujungimo tipais. Palyginti su ne--parduodamomis prekėmis, OEM-pagaminti deimantiniai šlifavimo diskai yra pagaminti taip, kad atitiktų konkrečius eksploatavimo reikalavimus. Jie užtikrina didesnį pjovimo efektyvumą, ilgesnį įrankio tarnavimo laiką ir nuoseklią paviršiaus apdailą, kuri tiesiogiai pagerina gamybos rezultatus ir sumažina bendras įrankių sąnaudas.
Deimantinių šlifavimo diskų ir jų taikymo supratimas
Kas yra deimantiniai šlifavimo diskai?
Deimantiniuose šlifavimo diskuose yra pramoninės klasės{0}}sintetinių deimantų, įrištų į metalinę, dervos ar keramikos šerdį. Deimantas yra labai kietas (Mohso skalėje įvertintas 10), ir šis dizainas naudoja jį gaminant neprilygstamą abrazyvą. Veikimo principas pagrįstas deimantų dalelėmis, kurios mechaniškai nutrina medžiagą nuo kietų pagrindų taip, kad gamintų mažai šilumos ir išliktų stabilūs matmenys.
Pagrindinės programos įvairiose pramonės šakose
Šie specifiniai šlifavimo įrankiai yra labai svarbūs daugelyje sričių. Jie puikiai pjausto ir šlifuoja plyteles, granitinius stalviršius, betoninius paviršius ir statyboje naudojamas molio dalis. Puodelių ratus ir segmentines formas akmens gamybos cechuose naudoja marmurui ir akmeniui formuoti. Ant jų paviršių valymas ir dalių poliravimas atliekamas autoservisuose. Smulkios-smulkios dervos-suklijuoti ratukai naudojami dekoratyviniam ir specialiajam stiklui apvaduoti ir blizginti stiklo gamyklose. Pramoninės gamyklos, kuriose volframo karbidas naudojamas keramikai, kompozicinėms medžiagoms ir įrankiams gaminti, priklauso nuo jų gebėjimo nuosekliai dirbti sudėtingomis sąlygomis.
Pagrindiniai našumo privalumai
Viena iš plataus jų naudojimo priežasčių yra ta, kad jie šlifuojami daug efektyviau nei įprasti aliuminio oksido ar silicio karbido abrazyvai, o tai reiškia, kad jie greičiau pašalina medžiagą ir padidina našumą. Dėl makiažo jie yra labai atsparūs dėvėti, todėl išlieka daug ilgiau ir jų nereikia taip dažnai keisti. Stabilus šlifavimo efektyvumas užtikrina didelį pjovimo tikslumą, griežtus matmenų apribojimus ir puikią paviršiaus apdailą.
Jis gali būti naudojamas įvairioms medžiagoms, įskaitant akmenį, keramiką, stiklą, kietuosius metalus ir kitas sunkiai šlifuojamas medžiagas. Maža šilumos gamyba eksploatacijos metu apsaugo ruošinius nuo nudegimo ar karščio sugadinimo. Jie taip pat yra ekonomiški-naudingi, net jei jiems reikia didesnių pradinių investicijų, nes jie tarnauja ilgiau ir pagamina daugiau.
Kaip pasirinkti tinkamą deimantinį šlifavimo diską jūsų pramonės poreikiams
Kritiniai atrankos veiksniai
Norėdami pasirinkti geriausią ratų konfigūraciją, turite atsižvelgti į daugybę veiksnių, kurie yra susiję. Paviršiaus apdaila ir medžiagos pašalinimo greitis yra tiesiogiai susiję su smėlio dydžiu. Dėl stambių kruopų (40–80 tinklelio) nuosėdų šalinimas tampa agresyvesnis, o dėl smulkių grūdų (120–400 akių) paviršiai tampa lygūs. Tinkamo jungties tipo pasirinkimas priklauso nuo darbo. Metaliniai ryšiai laikosi ilgiausiai ir geriausiai tinka intensyviam šlifavimui, dervos jungtys pjauna sklandžiau ir suteikia geresnę apdailą, o keraminės jungtys yra geras atsparumo dilimui ir karščio stabilumo derinys.
Rato konstrukcija, apimanti deimantų grąžtų skaičių ir atstumą, turi įtakos agresyviam pjovimui ir drožlių pašalinimui. Renkantis formą iš puodelio, plokščio, segmentinio ar pasirinktinio profilio, svarbu įsitikinti, kad ji atitinka mašinos reikalavimus ir daikto formą.
Alternatyvių abrazyvinių technologijų palyginimas
Žinant kadadeimantiniai šlifavimo diskaiveikia geriau nei kiti variantai, padeda investuotojams geriau pasirinkti. Deimantai geriau už kubinį boro nitridą (cBN) dirba su ne-geležies medžiagomis, karbidais, akmeniu, stiklu ir keramika. Kubinis boro nitridas geriau dirba su grūdintu plienu ir juodaisiais metalais, kur deimantų anglies kiekis chemiškai suirtų. Įprasti abrazyvai, tokie kaip silicio karbidas ar aliuminio oksidas, iš pradžių yra pigesni, tačiau ant kietų medžiagų jie susidėvi daug greičiau, todėl laikui bėgant padidėja dalių sąnaudos ir prastesnė kokybė. Šis palyginimas parodo, koks vertingas deimantas yra tais atvejais, kai svarbu tikslumas ir ilgaamžiškumas.
Pritaikymas naudojant OEM paslaugas
Standartinius reikalavimus galima paversti geresniais sprendimais gaminant pagal užsakymą OĮG. Tiekėjai gali pakeisti ratų plotį, storį ir pavėsinės angų dydžius, kad tiktų įvairių tipų mašinoms. Sukibimo formulės keičiamos siekiant rasti geriausią ratų naudojimo trukmės ir pjovimo greičio derinį skirtingų tipų medžiagoms. Deimantų koncentraciją ir smėlio pasiskirstymą galima keisti taip, kad pašalinimo greitis atitiktų apdailos kokybę. Kai kurie būdai, kaip ką nors prekės ženklą paženklinti, yra įdėti pavadinimą, naudoti spalvomis{4}}koduotas etiketes arba sukurti specialią pakuotę, atitinkančią jūsų padėtį rinkoje. Taikant šiuos pasirinktinius sprendimus, pasiekiami veiklos apribojimai ir našumo tikslai, būdingi kiekvienam gamybos nustatymui, todėl efektyvumas išmatuotas.
Privalumai, kai pasirenkamos individualizuotos OĮG deimantinių šlifavimo diskų paslaugos
Našumas ir ekonominė nauda
Individualūs OEM sprendimai pagerina operacijas realiais būdais, todėl išleisti pinigai yra naudingi. Žmonėms, priimantiems sprendimus dėl viešųjų pirkimų, labai svarbūs šie pranašumai:
Didesnis šlifavimo efektyvumas: kietumas yra daug didesnis nei įprastų abrazyvų, todėl jis greitai pjauna ir padidina našumą. Individualiai pritaikytos grūdėtumo ir sukibimo specifikacijos pagerina medžiagos pašalinimo iš jūsų pagrindo greitį, sutrumpina ciklo laiką ir padidina našumą. Gamybos statistika iš metalo gamybos operacijų rodo, kad ciklo laikas sumažėja 30–40 procentų, kai bendrieji ratai pakeičiami unikaliomis specifikacijomis, kurios geriausiai tinka darbui.
Pailgintas tarnavimo laikas: dizainas yra labai atsparus dilimui irdeimantinis šlifavimo diskassusidėvi daug lėčiau nei įprasti šlifavimo diskai. Tikslus sukibimo stiprumo suderinimas su darbo sąlygomis išlaiko rato pjovimo galimybes visą jo naudojimo laiką ir apsaugo nuo ankstyvo gedimo. Akmens apdirbimo gamyklos teigia, kad jų ratai tarnauja nuo trijų iki penkių kartų ilgiau nei įprastų gaminių, o tai labai sumažina įrankių kainą vienam pagamintam vienetui.
Puikus apdirbimo tikslumas: stabilus šlifavimo efektyvumas su nedideliu deformavimu garantuoja tikslius matavimus ir gerą apdailą. Pritaikytų-subalansuotų ratų išsiveržimas yra labai mažas, todėl specifikacijos yra griežtos, o tai svarbu gaminant tiksliai. Naudodami OĮG-nurodytus šlifavimo metodus, automobilių dalių gamintojai gali pasiekti mažesnio-mikrono pakartojamumą svarbiuose guolių paviršiuose.
Platus medžiagų suderinamumas: Jis gali būti naudojamas daugelyje gamybos linijų dirbti su kietais lydiniais, akmenimis, keramika, stiklu ir kitomis sunkiai šlifuojamomis medžiagomis. Šis lankstumas leidžia lengviau sekti prekes ir standartizuoja įrankių naudojimą, todėl sumažėja mokymo poreikis ir sąrankos sunkumai.
Sumažėjusi šiluminė žala: gebėjimas gerai pagaląsti ir lengvai pašalinti drožles, nupjautas ant paviršiaus degimo ir karščio{0}}paveiktose vietose. Ši kokybė labai svarbi dirbant su karščiui -jautriomis medžiagomis arba išlaikant smulkių dalių mechanines savybes. Stiklo gamintojai atsikrato kraštų įtrūkimų, naudodami derva{4}}surištus ratus, kurie yra tinkamai apibrėžti ir turi geriausią aušinimo skysčio tiekimą.
Bendrų išlaidų optimizavimas: sumažinkite bendras išlaidas rečiau keisdami ratus ir padidindami gamybos efektyvumą. Vieneto kaina yra didesnė nei įprastų variantų, tačiau bendra nuosavybės kaina, įskaitant darbą, prastovą, atmetimo tarifus ir kiekvienos dalies pagaminimo išlaidas, aiškiai rodo, kad tai yra ekonomiškesnė{1}}. Pramoniniai pirkėjai atliko finansines analizes, kurios rodo 3–6 mėnesių IG laiką, kai pereina prie pasirinktinių OĮG specifikacijų.
Šios našumo savybės veikia kartu, kad išspręstų problemas, kurios kyla, kai operacijose naudojami netinkami abrazyviniai sprendimai. Šios problemos apima per didelį įrankių susidėvėjimą, ruošinių pažeidimus dėl karščio, netolygią paviršiaus kokybę ir dideles pakeitimo išlaidas.
Kokybės standartai ir atitiktis
OEM gamintojai griežtai stebi kokybę viso gamybos proceso metu. Tarptautiniai sertifikatai, pvz., kokybės kontrolės ISO 9001, ir specifinės pramonės-normos užtikrina produktų patikimumą. Kiekviena gamybos partija praeina daug bandymų. Atliekant matmenų patikrinimą, kad atitiktų standartus, tikrinant kietumą užtikrinama, kad sukibimas būtų tvirtas, dinaminis balansavimas pašalina drebėjimo problemas, o sukimosi stiprumo bandymas užtikrina saugų greitį. Dokumentacijos paketuose yra medžiagų sertifikatai, bandymų rezultatai, saugos duomenų lapai, atitinkantys reguliuotojų poreikius visose pasaulinėse rinkose. Ši metodinė technika stiprina pasitikėjimą produkto nuoseklumu ir tiekėjo atsidavimu didybei.
Gamybos meistriškumas: gamybos proceso viduje
Tikslioji inžinerija nuo žaliavų iki gatavo produkto
Supratimas, kaip gaminami produktai, parodo, koks techniškai sudėtingasdeimantiniai šlifavimo diskaiyra. Pirmasis gamybos proceso žingsnis yra kruopščiai apdirbti plieninį pagrindo korpusą tekinant, frezuojant ir šlifuojant. Tada korpusas nuvalomas ir kruopščiai išvalomas, kad būtų užtikrintas jo koncentriškumas ir lygumas, o tai sustabdo vibraciją naudojimo metu.
Norėdami pasirinkti ir rūšiuoti deimantus, turite gauti netikrus pramoninius deimantus, persijoti, kad visos dalelės būtų vienodo dydžio, išvalyti, kad atsikratytų nešvarumų, ir išdžiovinti, kad nebūtų drėgmės, galinčios pažeisti sukibimą. Šis paruošimas užtikrina, kad smėlis vienodai veiktų visame rato paviršiuje.
Deimantai, rišiklio milteliai ir užpildai turi būti pasverti pagal slaptas formules. Tada juos reikia tolygiai išmaišyti specialiuose maišytuvuose, kad gautųsi vienodas deimantų procentas ir paskirstyti. Šio etapo tikslumas tiesiogiai veikia šlifavimo efektyvumą ir rato tarnavimo laiką.
Paruoštos matricos įdėjimas į tikslias formas, reikiamu kiekiu užpildyti deimantų mišinį ir kruopščiai išlyginti, kad būtų galima kontroliuoti grubiojo sluoksnio storį ir taisyklingumą. Daiktų padėjimas į reikiamas vietas pašalina silpnąsias vietas ir užtikrina tolygų veikimą.
Hidrauliniai presai, kurie šalto spaudimo metu mišinį spaudžia tūkstančius svarų, paverčia jį storu žaliu stabilios formos korpusu. Tai neleidžia sukepinimo metu keisti formą ir sukuria mechaninį pagrindą galutiniam ratui.
Kritinės sukepinimo ir apdailos operacijos
Sukepinimas, dar vadinamas kietėjimu, yra pagrindinis transformacijos procesas, kurio metu suklijuojamos medžiagos, kurios amžinai laikosi deimantų gabalėlių. Dervos jungtims sukepinti reikia 180–220 laipsnių, metalo jungtims sukepinti – 750–850 laipsnių, o keraminių jungčių sukepimui aukštoje -temperatūroje – 1250–1400 laipsnių. Šie kontroliuojami terminiai ciklai sukuria chemines ir mechanines jungtis, kurios tvirtai laiko deimantus matricoje. Tai sukuria tvirtą šlifavimo struktūrą, kuri gali atlaikyti darbo slėgį.
Norėdami atsikratyti proceso artefaktų, po{0}}sukepinimo užduotys apima formų išardymą, šlifavimą ir pradinę formą. Kitas žingsnis yra smulkus šlifavimas, kurio metu atsargiai nupjaunamas išorinis skersmuo, storis ir vidinės skylės dydžiai, siekiant užtikrinti, kad matmenys būtų teisingi, o galinėje pusėje nėra daug išsiliejimo, dėl kurio gali atsirasti drebėjimas ar netolygus susidėvėjimas.
Dinaminio balanso testai nustato svorio paskirstymo problemas, kurios sukelia vibraciją dideliu greičiu. Kad atitiktų balanso standartus, technikai nuima medžiagą ir prideda reguliavimo svorius. Taip guoliai per greitai nesusidėvi, o kraštai nesuskils naudojimo metu.
Išsamios peržiūros metu patikrinama išvaizdos kokybė, matavimų tikslumas, kietumo reikalavimai, balanso ribos ir sukimosi stiprumo saugos spragas. Visus reikalavimus atitinkantys ratai yra nuolat pažymėti specifikacijomis ir saugos įvertinimais. Tada prieš sandėliuojant jie supakuojami taip, kad nesušlaptų. Šis metodinis kokybės kontrolės procesas užtikrina, kad kiekvienas ratas atitiktų saugos ir efektyvumo standartus.
Priežiūros ir saugos gairės, kaip maksimaliai padidinti našumą
Esminės priežiūros praktika
Gerai rūpiniesi savodeimantiniai šlifavimo diskaileis jiems tarnauti daug ilgiau ir išlaikys tekinimo kokybę. Po kiekvienos darbo sesijos gerai nuvalykite ratus tinkamais tirpikliais arba šepečiais, kad atsikratytumėte bet kokių užkastų medžiagų ar aušinimo skysčio atliekų, kurios galėtų trukdyti kitam pjovimo veiksmui. Laikykite ratus vietose, kuriose yra kontroliuojama drėgmė, įsitikinkite, kad jie tinkamai atremti, kad jie nesusilenktų, ir saugokite juos nuo smūgių, dėl kurių gali atsirasti vidinių įtrūkimų, kurie iš pirmo žvilgsnio nėra akivaizdūs.
Kai ratai nublunka arba glazūra, reguliarus apdorojimas atkuria jų pjovimo galimybes. Naudojant silicio karbido trintuvus arba specialius deimantinius trintuvus, į paviršių atsiranda naujų deimantų dalelių, o tai pagerina šlifavimo efektyvumą ir nereikia per anksti išmesti rato. Vizuali apžiūra ir eksploatacinių savybių žymekliai padeda stebėti ratų būklę, kad būtų galima rasti ir pašalinti pažeidimus, sukibimo ar susidėvėjimo modelius, kol jie nesukels kokybės problemų.
Kritiniai saugos protokolai
Norėdami naudoti šlifavimo įrangą, turite laikytis griežtų saugos taisyklių, kurios apsaugo tiek žmones, tiek mašinas. Visada patikrinkite, ar vardinis ratų greitis yra saugiu greičiu didesnis nei mašinos darbinis greitis. Važiuojant ratais greičiau nei vardinis RPM, jie gali visiškai sugesti. Montuodami ratus būtinai atidžiai laikykitės gamintojo rekomendacijų dėl sukimo momento. Per daug priveržus gali sugadinti matricą, o per mažai atlaisvinus gali kilti pavojingas slydimas.
Sauso šlifavimo metu operatoriai turi dėvėti patvirtintas akių, klausos, kvėpavimo apsaugos priemones, taip pat tinkamas pirštines ir dėvėti drabužius. Mašinos apsaugai turi likti vietoje ir būti tinkamai sumontuotos. Prieš pradėdami dirbti, leiskite naujai sumontuotiems ratams vieną minutę pavažiuoti visu greičiu už saugos kliūčių, kad įsitikintumėte, jog jie tinkamai sumontuoti ir subalansuoti. Nenaudokite sulūžusių, įtrūkusių, įskilusių ar per daug susidėvėjusių ratų. Laikantis šių taisyklių, darbo vieta yra saugi, įrankiai išlieka geros formos, o darbo kokybė visada tokia pati.
Išvada
Deimantinis šlifavimo diskasOĮG paslaugos yra protinga investicija, kuri atsiperka didesne produkcija, geresne kokybe ir mažesnėmis eksploatacinėmis sąnaudomis. Viešųjų pirkimų specialistai, žinodami apie ratų specifikacijas, gamybos metodus ir tiekėjų gebėjimus, gali priimti sprendimus, atitinkančius veiklos tikslus. Tinkamai laikantis techninės priežiūros ir saugos taisyklių, įrankiai veikia geriau, o žmonės ir įranga yra saugūs. Bendradarbiavimas su patyrusiais gamintojais, kurie gali parodyti technines žinias-, atsidavimą kokybei ir patikimas paslaugas, suteikia konkurencinį pranašumą sudėtingose gamybos sąlygose, kuriose tikslumas ir greitis turi tiesioginės įtakos pelnui.
DUK
Kodėl eksploatacijos metu šlifavimo diskas blizga?
Kai rišamoji medžiaga yra per kieta darbui, seni deimantai negali išsilaisvinti ir parodyti naujų pjovimo briaunų. Tai vadinama stiklinimu. Norėdami išspręsti problemą, naudokite silicio karbido valymo lazdelę, kad rankiniu būdu pašalintumėte glazūruotą medžiagą nuo deimantinio šlifavimo disko paviršiaus, arba pereikite prie minkštesnio sukibimo, kuris leidžia ratui natūraliai pagaląsti. Nepakankamas aušinimo srautas taip pat gali sukelti įstiklinimą, nes kaupiasi šiluma ir sukietėja sukibimo paviršius.
Ar deimantinius ratus galima naudoti ant grūdinto plieno?
Deimantiniai ratai neturėtų būti naudojami metalinėms medžiagoms, pvz., sustiprintam plienui. Deimantas pagamintas iš anglies, todėl aukštoje temperatūroje kontaktuodamas su geležimi greitai virsta grafitu, kuris suardo smėliukus. Kubiniai boro nitrido (cBN) ratai yra skirti šlifuoti juoduosius metalus ir pagaląstą plieną. Jie pasižymi tokio paties tvirtumo lygiu, be jokių problemų dėl cheminių reakcijų.
Kas lemia optimalų šlifavimo greitį?
Paviršiaus greičiai, kurie geriausiai tinka įvairiems sujungimų tipams ir naudojimui, yra skirtingi. Derva-surišti ratai paprastai dirba 25–35 metrų per sekundę greičiu, todėl pjovimas yra vėsesnis ir geriau pjauti medžiagas, kurios neatlaiko karščio. Metal-surišti ratai gali važiuoti greičiau, paprastai nuo 35 iki 45 m/s, o tai leidžia greitai pašalinti medžiagą nuo kietų paviršių. Visada patikrinkite rato saugos lipduką, kad pamatytumėte, koks yra didžiausias to skersmens RPM. Viršijus šį greitį susidaro pavojingos sukimosi jėgos, dėl kurių ratas gali sulūžti.
Kaip deimantų koncentracija veikia našumą?
Deimantų koncentracija nuorodos struktūroje yra tai, ką tai reiškia. Dėl didelės koncentracijos (100+ įprastu masteliu) diskas tarnauja ilgiau ir geriau išlaiko formą, todėl jis puikiai tinka tiksliam šlifavimui, kuriam reikia vienodų matmenų. Mažesnis procentas (50–75 %) leidžia medžiagai pjauti greičiau, tuo pačiu gaminant mažiau šilumos. Dėl to tinka grubiai šlifuoti, kai pašalinimo greitis yra svarbesnis už rato tarnavimo laiką. Norėdami teisingai pasirinkti, turite pasverti įrankio kainą su produkcijos ir kokybės poreikiais.
Bendradarbiaukite su SNJ, kad patenkintumėte individualius deimantinių šlifavimo diskų gamybos poreikius
Nuo 2003 m. SNJ (Danyang Sinodream Import & Export Co., Ltd.) tiekia tikslius -inžinerinius šlifavimo sprendimus reikliam naudojimui įrankių platintojams, prekių ženklų savininkams ir pramonės pirkėjams visame pasaulyje. Mūsų bendri gamybos įgūdžiai apima visą gamybos procesą nuo žaliavų pasirinkimo iki gatavo produkto patikrinimo. Tokiu būdu galime užtikrinti, kad kokybė būtų kontroliuojama kiekviename žingsnyje. Kaip deimantų šlifavimo diskų pardavėjas, turintis daug patirties, esame lankstaus OEM pritaikymo ekspertai. Tai reiškia, kad galime pakeisti specifikacijas, prekės ženklą ir pakuotę, kad tiksliai atitiktų jūsų poreikius, o mūsų minimalūs užsakymų kiekiai (MOQ) prasideda nuo tokio lygio, kuris yra realus norint išbandyti rinką ir išlaikyti tiekimą.
Mūsų techninė komanda dirba su klientais, kad surastų geriausias jų medžiagų ir įrangos ratų specifikacijas. Jie tai daro naudodamiesi savo dešimtmečių patirtimi statybos, akmens apdirbimo, stiklo gamybos ir pramoninės gamybos sektoriuose. Jūsų kokybės užtikrinimo ir teisės aktų laikymosi programos bus stipresnės, jei gausite visus kokybės sertifikatus, apimančius ISO standartus, griežtus testavimo metodus ir visus dokumentus. Sandėlyje laikome daug formų, kad būtų galima greitai pagaminti prototipus ir pradėti gamybą. Mūsų laukimo laikas yra nustatytas siekiant padėti jums planuoti savo atsargas.
Susisiekite su Colin adresuColin@sinodream.bizpasikalbėti apie jūsų poreikius dėl unikalaus deimantinio šlifavimo disko. Siūlome išsamias technines konsultacijas, pavyzdžių kūrimą, prieinamas kainas ir patikimą pristatymą į Šiaurės Amerikos, Europos ir viso pasaulio rinkas. Apsilankykite adresu sinodreamtools.com, kad pamatytumėte visą mūsų produktų asortimentą ir sužinotumėte, kaip mūsų gamybos žinios- ir į klientus- orientuota paslauga gali padėti jūsų verslui tiksliai šlifuoti. Leiskite mums tapti jūsų patikimu partneriu siekiant geresnių rezultatų naudojant geriausią abrazyvinę technologiją.
Nuorodos
1. Marinescu, ID, Hitchiner, M., Uhlmann, E., Rowe, WB ir Inasaki, I. (2006). Apdirbimo šlifavimo diskais vadovas. CRC spauda.
2. Malkin, S. & Guo, C. (2008). Šlifavimo technologija: apdirbimo abrazyvais teorija ir taikymas (2 leidimas). Pramoninė spauda.
3. Jackson, MJ ir Davim, JP (2011). Apdirbimas abrazyvais. Springer mokslo ir verslo žiniasklaida.
4. Klocke, F. (2009). 2 gamybos procesai: šlifavimas, šlifavimas, šlifavimas. Springer-Verlag Berlin Heidelberg.
5. Salmon, SC (1992). "Šiuolaikinė šlifavimo proceso technologija". Gamybos inžinierių draugija.
6. Hitchineris, MP (2003). „Deimantinių ir CBN abrazyvinių įrankių technologija, skirta tiksliam apdirbimui“. Industrial Diamond Review, tomas. 63, p. 28-35.