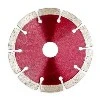
Tikslumas yra būtinas formų gamyboje. Karbido, grūdinto plieno ir sudėtingų keraminių liejimo medžiagų apdirbimuideimantinis abrazyvinis ratasyra pageidaujama priemonė. Dėl neprilygstamo kietumo ir pjovimo efektyvumo dabartinės įpurškimo, liejimo formos ir štampavimo įrankiai leidžia pasiekti griežtus leistinus nuokrypius ir nepriekaištingą paviršiaus apdailą. Superabrazyvinis įrankis taupo ciklo laiką, pailgina įrankio tarnavimo laiką ir užtikrina gamybos kokybę šlifuojant sudėtingas formos ertmes ar poliruojant svarbius paviršius.
Deimantinių abrazyvinių diskų supratimas formų gamyboje
Dėl ko deimantiniai ratai yra būtini pelėsių gamybai
Formų gamybai reikalingi tikslūs įrankiai, kurie gali atlaikyti didelį kietumą. Dervoje, metale arba stiklintoje keraminėje matricoje sintetinės deimantų dalelės sudaro deimantinius abrazyvinius ratus. Šios konstrukcijos Knoop kietumas yra didesnis nei 7000 kg/mm², todėl tinkamas karbido įdėklams, grūdintam įrankių plienui ir keraminių formų komponentams šlifuoti. Deimantiniai abrazyviniai diskai tarnauja ilgiau nei aliuminio oksido arba silicio karbido ratai, todėl sutrumpėja ratų keitimo prastovos ir pagerėja matmenų kontrolė atliekant sudėtingas formavimo operacijas.
Deimantinių obligacijų tipai ir jų formos
Ryšio tipas turi įtakos šlifavimo našumui ir įrankio tarnavimo laikui. Derva-surišti ratai savaime-galąsta, todėl puikiai tinka greitam-karbido formos šlifavimui ir ertmių šlifavimui, kai svarbus paviršiaus lygumas. Bronzos{5}}sujungimo variantai yra patvarūs, kad būtų galima pašalinti didelius grūdinto plieno šlifavimo darbus ir ilgą gamybos etapą. Stiklinti ryšiai subalansuoja paprastą tvarstį ir didelį poringumą, kad būtų tiekiamas aušinimo skystis tikslaus apdailos metu. Nuo terminio purškimo dangų iki stiklu{8}}užpildytų kompozitų – kiekvienas sujungimo tipas sprendžia formų medžiagų problemas.
Pagrindiniai pelėsių apdirbimo pranašumai
Kokybiški deimantiniai abrazyviniai diskai yra patikimi dėl gamybos. Norint užtikrinti vienodą dalelių dydį, sintetiniai deimantai yra kruopščiai atrenkami ir nuvalomi tiksliai apdirbus plieno pagrindo korpusą. Deimantų ir rišlių milteliai sumaišomi, kad susidarytų pastovi koncentracija, kuri šaltai -suspaudžiama į tirštą žalią masę. Deimantai tvirtai suklijuojami aukštoje -temperatūroje, nuo 180 laipsnių dervos iki 1 400 laipsnių keraminiam klijavimui. Dinaminis balansas ir visapusiška patikra pašalina vibracijos pavojų, todėl garantuoja saugų periferinį greitį, didesnį nei 35 m/s.
Didelis šlifavimo efektyvumas yra pagrindinis privalumas. Greitas pjovimas ir našumas padidėja apdirbant volframo karbido perforatorius arba grūdinto plieno liejimo plokštes su daug kietesnėmis abrazyvinėmis medžiagomis. Išskirtinai atspari-dėvėjimui konstrukcija išlaiko našumą ilgų apdirbimo ciklų metu ir sumažina pertrūkius. Stabilus šlifavimo veiksmas ir nedidelė deformacija užtikrina griežtą matmenų tikslumą, kad būtų galima pakeisti formą ir aukštą apdirbimo tikslumą. Mažas šilumos generavimas apsaugo pelėsių geometriją nuo terminio degradacijos, o ratų naudojimas ir pralaidumas taupo pinigus.
Pagrindiniai deimantinių abrazyvinių diskų pritaikymo būdai formų gamyboje
Tikslus pelėsių ertmių ir šerdžių šlifavimas
Formos ertmėms reikalingas veidrodinis-lygumas ir mikronų{1}}lygio tikslumas, kad plastiko ar metalo dalys būtų-be defektų.Deimantiniai abrazyviniai rataiidealiai tinka sudėtingiems trimačiams{0}}matmenų paviršiams poliruoti įpurškimo formose, kur net ir maži trūkumai lemia brangių dalių atmetimą. Formos pusės tiksliai susijungia, pašalindamos blykstę ir užtikrindamos atkuriamus komponentų matmenis dėl vienodos formos ilgų gamybos etapų metu. Deimantiniai abrazyviniai diskai sutrumpina ciklo laiką 40 %, palyginti su tradiciniais abrazyvais, kai šlifuojami grūdinto plieno formos įdėklai, todėl padidėja cecho efektyvumas.
Apdaila ir poliravimas optimaliam pelėsių veikimui
Paviršiaus šiurkštumas turi įtakos pelėsių tarnavimo laikui ir dalies atsipalaidavimui. Deimantiniai abrazyviniai diskai su 600–3 000 tinklelio grūdėtumu užtikrina paviršiaus poliravimą iki 0,1 mikrometro Ra. Optinės, medicininės ir automobilių apdailos formos reikalauja tokio lygumo dėl estetikos. Deimantinės kruopos savaime-aštrina, todėl apdailinimo metu atsiranda naujų pjovimo briaunų, kad būtų išvengta glazūravimo ir išsaugoma poliravimo kokybė.
Greitai ir tiksliai pjaustykite kietas liejimo medžiagas
Kietojo karbido formos komponentai ir keraminiai įdėklai apsunkina apdirbimą. Deimantiniai abrazyviniai diskai švelniai pjauna šias medžiagas, sumažindami ruošinio ir veleno įtempį. Deimantiniai abrazyviniai diskai sukuria lygius,-be drožlių ant progresinio štampavimo volframo karbido ruošinių briaunas, vėliau apdirbant mažai. Pakeitus CBN į deimantinius abrazyvinius ratus, Šiaurės Amerikos įrankių ir štampų verslas sumažino karbido formos įdėklų apdirbimo laiką 60 %, o įrankių keitimo išlaidas – 35 %.
Kaip pasirinkti tinkamą deimantinį abrazyvinį ratą formų gamybai
Medžiagos kietumo ir pelėsių sudėtingumo įvertinimas
Medžiagos pasirinkimas lemia deimantinio abrazyvinio rato dizainą. Kietmetalio formoms, kurių kietumas didesnis nei 90 HRA, reikalingi metaliniai -ratai su 100–125 deimantais kubiniame centimetre. Grūdinto plieno formoms naudingas derva{6}}surištų ratų savaiminis-galandimas ir temperatūros valdymas. Dėl smulkesnių smėliukų galima pasiekti siaurus spindulius, nepažeidžiant sudėtingų formų paviršiaus vientisumo. Žinokite ruošinio šilumos laidumą ir trapumą, kad išvengtumėte mikro{10}}įtrūkimų šlifavimo metu.
Ratų specifikacijų ir apdirbimo reikalavimų suderinimas
Smėlio dydis, koncentracija ir sukibimo kietumas turi atitikti jūsų veiklą. Grubus šlifavimas greitai pašalina šlifavimą naudojant 80–150 grūdėtumo ratus, o apdailą – 400–1 200. Ratuko struktūra-atstumas tarp abrazyvinių grūdelių-paveikia drožlių tarpą ir aušinimo skysčio prieigą. Atviros konstrukcijos tinka-apkrauti liejimo plieną, o tankios konstrukcijos palaiko karbido šlifavimą. Kietesniems ruošiniams reikia minkštesnių jungčių, kad būtų atlaisvinti seni deimantai ir atskleisti nauji pjovimo paviršiai.
Deimantinių ratų palyginimas su alternatyviais abrazyvais
Dominuojanti juodųjų medžiagų alternatyva, CBN ratai geriau veikia įrankinį plieną dėl jų cheminio stabilumo su geležimi aukštoje temperatūroje. Deimantiniai abrazyviniai diskai apdirba spalvotąsias medžiagas, karbidus ir keramiką geriau nei CBN. Nors ir nebrangūs, silicio karbido ir aliuminio oksido ratai susidėvi per greitai, kad būtų galima tiksliai dirbti su formomis ir išskiria per daug šilumos. Deimantiniai abrazyviniai diskai kainuoja brangiau, tačiau dėl ilgesnio įrankio tarnavimo laiko ir pastovios kokybės jie yra verti, ypač gaminant didelius -formų kiekius, kai prastovos yra brangios.
Tiekimo grandinės aspektai, susiję su pasauliniu pirkimu
Pristatymo laikas, minimalus užsakymų kiekis ir tiekėjo įgaliojimai yra labai svarbūs patikimam tiekimui. Įspūdingi gamintojai reikalauja 15–30 dienų specialių reikalavimų ir 10–50 vienetų MOQ, priklausomai nuo rato dydžio ir jungties tipo. Matmenų tikslumui ir saugumui užtikrinti svarbūs ISO 9001 ir ANSI B74.13 arba FEPA sertifikatai. Garantiniai laikotarpiai turėtų apimti gamybos trūkumus ir priešlaikinį susidėvėjimą nustatytomis eksploatavimo sąlygomis. Bendradarbiavimas su pardavėjais, kurie siūlo techninę pagalbą ir taikomųjų programų inžineriją, padeda optimizuoti naujų formų medžiagų šlifavimo nustatymus.
Deimantinių abrazyvinių diskų naudojimo formų gamyboje geriausia praktika ir saugos patarimai
Optimalių veikimo parametrų nustatymas
Ratų tarnavimo laikas ir paviršiaus kokybė priklauso nuo pjovimo greičio ir pastūmos greičio.Deimantiniai abrazyviniai rataiveikia periferiniu greičiu nuo 25 iki 45 m/s, o apdirbimui didesnis greitis, o grubiam šlifavimui – mažesnis. Per didelis padavimas gali pažeisti rato sukibimą ir ruošinio paviršių, todėl pastūmos greičiai turi subalansuoti medžiagos pašalinimą ir temperatūros valdymą. Aušinimo skysčio srautas yra būtinas norint nuplauti drožles, sumažinti šiluminį šoką ir užkirsti kelią deimantų oksidacijai esant aukštai temperatūrai, taip prailginant rato tarnavimo laiką.
Priežiūros protokolai, skirti ilgesniam įrankio tarnavimo laikui
Ratai turi būti laikomi kontroliuojamomis{0}}klimato sąlygomis, kad sukibimas nepablogėtų. Reguliarus apdirbimas pašalina apkrautą medžiagą ir atidengia naujus deimantinius antgalius, todėl pagerėja pjovimo efektyvumas. Rotaciniai deimantiniai abrazyviniai ratukai tinka sustiklintoms jungtims, o silicio karbido tvarsčių lazdelės tinka derva{3}}surištiems ratams. Patikrinkite, ar ratai nesusidėvėję, ar nėra netolygios erozijos, o tai reiškia nesuderinamumą arba prastą montavimą. Suslėgto oro valymas po kiekvienos pamainos pašalina drožlių kaupimąsi, sukeliančią vibraciją ir paviršiaus defektus. Įrašykite šlifavimo nustatymus ir rato našumą, kad nustatytumėte pelėsių medžiagos{7}}konkrečius veikimo langus.
Saugos standartai ir rizikos mažinimas
Naudojant deimantinius abrazyvinius ratus dideliu greičiu reikia imtis atsargumo priemonių. Niekada neviršykite rato korpuso didžiausio vardinio RPM-greičio viršijimo gali sukelti katastrofišką rato gedimą. Prieš montuodami, pakabinkite ratą ir lengvai bakstelėkite, kad patikrintumėte žiedą. Skaidrus žiedas rodo vientisumą, o nuobodus trenksmas rodo vidinius įtrūkimus. Ratų apsaugai turėtų būti 180 laipsnių rato perimetro ir sumontuoti su atitinkamais flanšais, išspaudžiančiais vieną -trečdalį pavėsinės angos skersmens. Visiems šlifavimo darbams atlikti reikalingi apsauginiai akiniai, veido skydai, klausos apsaugos priemonės ir pjūviams{8}}atsparios pirštinės.
Deimantinių abrazyvinių diskų rinkos įžvalgos ir pirkimų vadovas
Pirmaujantys tiekėjai Šiaurės Amerikos rinkoje
Daugybė kokybės ir techninės pagalbos pardavėjų aptarnauja JAV įrankių ir štampų pramonę. Saint-Gobainas ir Nortonas turi dideliusdeimantinis abrazyvinis ratasportfeliai ir svarbi taikomųjų programų inžinerija. Azijos gamintojai įgijo dominuojančią padėtį rinkoje siūlydami pigias kainas, nepakenkiant kokybei, ypač pagal bendrus standartus. Tiekėjai turėtų pasiūlyti unikalias formules, greitą naujų programų prototipų kūrimą ir šlifavimo trikčių šalinimą realiuoju laiku.
Kainodaros dinamika ir sąnaudų{0}}efektyvumo analizė
Deimantinių abrazyvinių diskų kainos labai skiriasi priklausomai nuo dydžio, jungties tipo ir deimantų koncentracijos. Dauguma derva-surištų ratų kainuoja 150–600 USD, o sunkiųjų-metalų-ratai kainuoja daugiau nei 1200 USD. Stiklinės jungtys yra vidutinės. Šlifavimo koeficientas-pagal rato susidėvėjimą pašalinta medžiaga{10}}yra pagrindinė išlaidų metrika. Deimantinių abrazyvinių diskų ant karbido G-santykis didesnis nei 5 000:1, palyginti su 100:1 įprastų abrazyvinių medžiagų atveju. Sumažėjęs ratų naudojimas, mašinos prastovos ir pastovi dalių kokybė mažesnis laužo kiekis, pateisinantis didesnes pradines išlaidas.
Derybos dėl OĮG ir platintojų partnerystės sąlygų
Strateginiai tiekėjų ryšiai suteikia papildomos vertės už vieneto kainodarą. Taikant tiekimo apribojimus, įsipareigojimams dėl kiekio suteikiamos 15-25 % nuolaidos ir pirmenybė. OĮG klientai, kuriems reikia privataus ženklinimo, turėtų atkreipti dėmesį į minimalius užsakymų kiekius, specialių paketų įrankių išlaidas ir IP apsaugą. Grynieji 30-dienų laikotarpiai yra standartiniai, nors nusistovėję klientai gali gauti ilgesnius terminus. Apsvarstykite galimybę sudaryti siuntų atsargas didelės apimties įmonėms,{8}}kad gautumėte prieigą tinkamu laiku be didelių kapitalo investicijų. Skaidrumas, susijęs su taikomųjų programų reikalavimais ir našumo lūkesčiais, padeda pardavėjams pasiūlyti idealias specifikacijas, o ne tik vykdyti užsakymus.
Išvada
Pelėsių gamintojai, siekiantys tikslumo, efektyvumo ir ilgaamžiškumo, turi investuotideimantiniai abrazyviniai ratai. Jų išskirtinis kietumas, temperatūros kontrolė ir ilgas tarnavimo laikas išsprendžia kiečiausias karbido, grūdinto plieno ir keraminių formų komponentų šlifavimo problemas. Medžiagų savybių, apdirbimo tikslų ir tiekėjo galimybių supratimas padeda pasirinkti optimalią rato specifikaciją. Veiksmingas įgyvendinimas-optimizuotos darbo sąlygos, kruopšti priežiūra ir griežti saugos protokolai-padidina IG ir apsaugo darbuotojus bei įrangą. Gamybos meistriškumo palaikymui reikalingi kompetentingi tiekėjai, teikiantys techninę pagalbą ir pastovią kokybę, kai didėja formų sudėtingumas ir mažėja tolerancijos.
DUK
Kodėl mano deimantinis šlifavimo diskas laikui bėgant praranda pjovimo galimybes?
Stiklinimas įvyksta, kai sukibimo matrica yra per kieta ruošinio medžiagai, todėl deimantų dalelės išblukina neatidengiant šviežių pjovimo briaunų. Tai lemia lėtesnį medžiagos pašalinimą ir aukštesnę šlifavimo temperatūrą. Profesionalai naudoja silicio karbido lazdeles arba rotacinius deimantinius abrazyvinius ratus, kad pašalintų pakrautą rišamąją medžiagą ir parodytų aštrius deimantinius antgalius ant rato paviršiaus. Optimizuojant drožlių susidarymą ir valymą sumažinant padavimo greitį arba padidinant rato greitį taip pat galima išvengti ankstyvo stiklinimo.
Ar deimantiniai ratai gali efektyviai šlifuoti juodąsias liejimo medžiagas?
Deimantinio abrazyvinio disko cheminis ryšys su geležimi esant aukštai šlifavimo temperatūrai pagreitina grafitizaciją ir diskų susidėvėjimą apdirbant juodąsias medžiagas, pvz., įrankių plieną. Karbonizavimas žymiai sumažina ratų tarnavimo laiką ir šlifavimo efektyvumą. Grūdinto plieno formose turėtų būti naudojami CBN ratai, kurie yra chemiškai stabilūs su geležimi ir termiškai atsparūs. Rezervuokite deimantinius abrazyvinius ratus, skirtus spalvotoms medžiagoms, karbidams, keramikai ir stiklui, kai jų kietumas užtikrina puikų veikimą be cheminio gedimo.
Koks koncentracijos lygis geriausiai tinka tiksliam formų apdailai?
Šlifavimo elgseną tiesiogiai veikia deimantų koncentracija (karatais kubiniame centimetre). Didelės koncentracijos (100–125) pašalina daugiausiai medžiagos, todėl puikiai tinka karbido ruošiniams grubiai apdoroti. Nuo vidutinės iki mažos koncentracijos (50–75) susidaro didesnis tarpas tarp deimantų dalelių ir leidžia smulkiau patobulinti paviršių, kad būtų atlikta tiksli apdaila. Šis tarpas pagerina aušinimo skysčio prieinamumą ir apsaugo nuo paviršiaus išdegimo atliekant jautrius poliravimo procesus, kuriems reikalingas matmenų tikslumas ir veidrodinė apdaila.
Bendradarbiaukite su SNJ, kad užtikrintumėte patikimą deimantinių abrazyvinių ratų tiekimą
Nuo 2003 m. Danyang Sinodream Imp&Exp Co., Ltd. (SNJ) tiekia tikslius deimantinius abrazyvinius ratus formų gamybos pramonei visame pasaulyje, atitinkančius Šiaurės Amerikos ir Europos įrankių ir štampų reikalavimus. Mūsų vertikaliai integruota gamyba garantuoja kokybės kontrolę nuo deimantų parinkimo ir jungčių formavimo iki dinaminio balansavimo ir galutinio patikrinimo. Mes teikiame konkurencingas kainas, saugias tiekimo grandines, lanksčius MOQ, pradedant nuo 10 vienetų, ir OEM pritaikymą, įskaitant logotipo spausdinimą, pakuotės dizainą ir specifikacijų pakeitimus.
Mūsų CE ir ISO sertifikatai, 24 valandų techninė pagalba ir įprastas trumpesnis nei 20 dienų pristatymo laikas sumažina importuotojų, platintojų ir OĮG klientų, ieškančių patikimų deimantinių abrazyvinių diskų tiekėjų, neapibrėžtumą dėl pirkimo. Susisiekite su Colin telColin@sinodream.bizaptarti savo formų šlifavimo poreikius, paprašyti pagal užsakymą pagamintų pavyzdžių arba ištirti bendradarbiavimo galimybes, siekiant pagerinti veiklos efektyvumą ir produktų kokybę. Apsilankykite sinodreamtools.com, kad pamatytumėte mūsų išsamią produktų liniją ir kaip mūsų inžinerinė patirtis gali išspręsti sudėtingiausias formų gamybos problemas.
Nuorodos
1. Marinescu, ID, Hitchiner, M., Uhlmann, E., Rowe, WB ir Inasaki, I. (2006). Apdirbimo šlifavimo diskais vadovas. CRC spauda.
2. Jackson, MJ ir Davim, JP (2011). Apdirbimas abrazyvais. Springer mokslo ir verslo žiniasklaida.
3. Malkin, S. ir Guo, C. (2008). Šlifavimo technologija: apdirbimo abrazyvais teorija ir taikymas. Industrial Press Inc.
4. Klocke, F. (2009). 2 gamybos procesai: šlifavimas, šlifavimas, šlifavimas. Springer-Verlag Berlin Heidelberg.
5. Shaw, MC (1996). Abrazyvinio apdirbimo principai. Oksfordo universiteto leidykla.
6. Webster, JA ir Marinescu, ID (1994). "Pažangios keramikos šlifavimas". CIRP Annals - Manufacturing Technology, 43(2), 521-528.