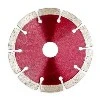
Dirbant su volframo karbidu, grūdintu plienu ar kietųjų metalų mišiniais, svarbu pasirinkti geriausiądeimantinis šlifavimo diskasgauti tikslius rezultatus nesutrumpinant įrankio naudojimo trukmės. Dėl sintetinių deimantų dalelių, surištų plastikinėse, metalinėse ar keraminėse konstrukcijose, šie specializuoti abrazyviniai įrankiai geriausiai pjausto medžiagas, kurias įprasti šlifavimo diskai greitai nusidėvi. Daugelį metų dirbdamas su gamintojais automobilių, aviacijos ir įrankių gamybos pramonėje, mačiau, kaip pasirinkus tinkamus diskus sudėtingos šlifavimo užduotys gali virsti sklandžiais, patikimais procesais, atitinkančiais griežtus tolerancijos reikalavimus ir maksimaliai padidinant veikimo laiką.
Kietojo lydinio deimantinių šlifavimo diskų supratimas
Kalbant apie kietųjų lydinių pjovimą, deimantiniai šlifavimo diskai yra geriausia turima technologija. Diamond's Mohs 10 kietumo laipsnis leidžia nuosekliai pašalinti medžiagą net iš volframo karbido, kuris yra kietesnis nei 90 HRA. Silicio karbido arba aliuminio oksido ratai greitai susidėvi nuo pagaląstų medžiagų.
Pagrindinės sudėties ir surišimo sistemos
Deimantinių šlifavimo diskų veikimo būdas yra tiesiogiai susijęs su jų sujungimo sistema. Derva surišti diskai yra pagaminti iš fenolio arba poliimido medžiagų, pritvirtintų 180–220 laipsnių kampu. Jie turi puikias savaime{5}}galandimo funkcijas, todėl puikiai tinka apdailos darbams, kai paviršiaus kokybė yra labai svarbi. Versijose, sujungtose su metalu, bronzos arba kobalto metalai sulydomi 750–850 laipsnių kampu, todėl jie yra labai atsparūs dilimui ir puikiai tinka pašalinti sunkias medžiagas pramoninėmis sąlygomis. Keraminės jungtys gali atlaikyti sukepinimo temperatūrą iki 1 400 laipsnių, todėl konstrukcijos yra pakankamai tvirtos tiksliam šlifavimui, kurios laikui bėgant turi išlaikyti savo formą.
Šlapiojo ir sauso šlifavimo galimybės
Programos nustatymas turi didelę įtaką disko pasirinkimui. Šlapio šlifavimo sistemose naudojamas pastovus aušinimo skysčio srautas, kad būtų pašalinta šiluma, kuri susidaro pašalinus medžiagą. Tai apsaugo nuo karščiui -jautrių dalių sugadinimo ir 40–60 proc. pailgina disko tarnavimo laiką, palyginti su sausais darbais. Statybvietėse ir lauko remonto metu dažnai prireikia sauso šlifavimo diskų su specialiomis sukibimo formulėmis, kurios gali atlaikyti aukštesnę temperatūrą nesugesdami. Išsiaiškinę savo veikimo ribas, galėsite suderinti disko aušinimo poreikius su turima įranga.
Deimantų grūdelių dydis ir koncentracija
Smėlio dydis turi tiesioginį poveikį paviršiaus apdailai ir medžiagos pašalinimo greičiui. Grubinant, stambios kruopos (40–80 akučių) aktyviai pašalina žaliavas. Kita vertus, smulkios kruopos (200–400 akių) užtikrina grūdinto įrankinio plieno veidrodžio apdailą, mažesnę nei 0,3 Ra. Grubus tankis sukibimo matricoje pagrįstas deimantų koncentracija, kuri tikrinama standartinėmis skalėmis nuo 25 iki 200. Didesnės koncentracijos geriausiai tinka agresyviai šlifuoti labai kietas medžiagas, o vidutinės koncentracijos (75–100) geriausiai tinka bendram kietųjų metalų naudojimui, nes subalansuoja kainą ir našumą.
Pagrindiniai veiksniai, į kuriuos reikia atsižvelgti renkantis kietojo lydinio deimantinius šlifavimo diskus
Veikimo sėkmė priklauso nuo to, kaip tinkamai suderinsite disko specifikacijas su kietmetalio sandara ir pjovimo tikslais. Renkantis perkant, reikia atsižvelgti į šiuos dalykus, kad būtų pasiekti geriausi rezultatai.
Medžiagų suderinamumas ir šlifavimo efektyvumas
Skirtingi kietieji metalai turi skirtingą abrazyvumo ir kietumo lygį. Titano karbonitrido keramika arba grūdintas plienas skirtingai reaguoja į volframo karbido rūšis su kobalto rišikliais. Įprasti abrazyvai greitai susidėvi ir juos reikia dažnai aprengti arba pakeisti, betdeimantiniai šlifavimo diskainuosekliai pjaustykite šias medžiagas. Tai reiškia, kad diskas išlaikys savo formą ir veiks nuo trijų iki penkių kartų ilgiau, o matmenys išliks tikslūs visą jo veikimo laiką.
Ekonominės vertės ir bendrųjų išlaidų analizė
Pradinė pirkimo kaina yra tik dalis realių verslo valdymo išlaidų. Žvelgdami į mokestį-už-žemės dalį, galite aiškiau matyti naudą. Nors aukščiausios kokybės deimantiniai šlifavimo diskai iš anksto kainuoja brangiau, jie paprastai yra pigesni už vienetą, nes jie tarnauja ilgiau, reikalauja mažiau prastovų keičiant ratus ir sukuria vienodos kokybės produkciją, o tai sumažina remonto išlaidas. Komandos, atsakingos už daiktų, kurių vertė viršija 100 000 USD per metus, pirkimą žino, kad santykiai su tiekėjais, kurie siūlo dideles nuolaidas, atviras MOQ sąlygas ir patikimus pristatymo planus, yra labai svarbūs.
Paviršiaus apdailos reikalavimai ir tikslumo standartai
Skirtinguose gamybos etapuose reikalingos skirtingos apdailos savybės. Grubus šlifavimas gali atlaikyti paviršiaus šiurkštumą nuo 1,6 iki 3,2 Ra, tuo pačiu greitai pašalinant daug šlifavimo. Norint atlikti apdailos darbus, jums reikia diskų, kurių apdaila gali būti nuo 0,1 iki 0,4 Ra, atitinkančių ankstesnių valymo veiksmų apdailą. Šlifuojant deimantiniai šlifavimo diskai neleidžia keisti ruošinio formos, o tai labai svarbu orlaivių dalims ir tiksliems įrankiams, kur paklaidos juostos matuojamos mikrometrais.
Geriausia deimantinių šlifavimo diskų naudojimo kietųjų lydinių apdirbimo metu praktika
Norint maksimaliai išnaudoti disko našumą ir tarnavimo laiką, būtina atkreipti dėmesį į darbo veiksnius ir taisymo procedūras. Kai šie metodai naudojami teisingai, jie apsaugo investicijas į kapitalo priemones ir užtikrina operatorių saugumą.
Įrangos suderinamumas ir mašinos sąranka
Deimantiniai šlifavimo diskaigali veikti tik tam tikru greičiu, paprastai nuo 1500 iki 6000 aps./min., tačiau tai priklauso nuo pločio ir jungties tipo. Važiuojant didesniu nei vardiniu greičiu, diskas gali visiškai sulūžti, o važiuojant per lėtai šlifavimas gali sumažėti ir diskas susidėvėti greičiau nei turėtų. Įsitikinkite, kad mašinos veleno specifikacijos atitinka disko poreikius. Kampiniai šlifuokliai tinka kraštams apdoroti ir lanksčiai naudoti, o staliniai šlifuokliai yra stabilesni atliekant tikslius šlifavimo darbus. Dirbant gamykloje su daug panašių dalių, CNC šlifavimo centrai duoda pastovius rezultatus.
Veikimo parametrai ir šlifavimo būdai
Slėgis turi didelę įtaką šlifavimo rezultatams. Per didelė jėga sukuria šilumą, kuri pažeidžia ir objekto metalą, ir disko jungties struktūrą, o nepakankamas slėgis sulėtina medžiagos pašalinimo greitį. Geriausias slėgis priklauso nuo medžiagos stiprumo ir disko specifikacijų. Baigiamiesiems veiksmams geriausiai tinka lengvas prisilietimas, o švelnus spaudimas – žaliavų pašalinimui. Palaikykite pastovias padavimo normas ir nebūkite vienoje vietoje per ilgai, nes tai gali sukelti vietinį įkaitimą ir objektas užsidegti.
Priežiūros ir saugojimo taisyklės
Reguliariai tikrindami diskus, galite rasti nusidėvėjimo, sukibimo ar pažeidimų, kol jie nesukels veikimo problemų. Naudokite žalvarinius šepečius, kad pašalintumėte ant disko paviršių susikaupusias drožles, o ne plieninius vielinius šepečius, kurie gali pritvirtinti metalines daleles, kurios pablogina deimantų poveikį. Laikykite diskus klimato-kontroliuojamose vietose, kad jie nenutrauktų ryšių tarp dervų. Temperatūros ir drėgmės pokyčiai gali pažeisti šiuos ryšius. Nustatykite sukimosi planus, kurie užtikrins, kad keli diskai tolygiai nusidėvi gamybos nustatymuose. Tai padidins bendrą tarnavimo laiką ir išlaikys vienodą šlifavimo efektyvumą.
Populiariausių kietojo lydinio deimantinių šlifavimo diskų palyginimas: rinkos sprendimai ir prekės ženklo įžvalgos
Pramoninio šlifavimo rinkoje yra platus gaminių asortimentas iš gerai žinomų{0}}prekių ženklų ir mažesnių, labiau specializuotų įmonių. Privalumų palyginimas padeda įsitikinti, kad pirkimo pasirinkimas atitinka praktinius tikslus.
Garsūs vardai, tokie kaip Bosch, Dewalt, Makita, Hilti ir 3M, išlieka stiprūs rinkoje dėl didelių rinkodaros tinklų ir didelio prekės ženklo atšaukimo. Šios įmonės dažniausiai savo prekes priskiria vidutiniam ir aukštam kainų diapazonui ir pabrėžia nuolatinę kokybės kontrolę bei garantinį palaikymą. Boschdeimantiniai šlifavimo diskaipatikimai dirba įvairiose kietmetalo naudojimo srityse, be to, juos lengva rasti nuolaidų rinkose. „Hilti“ prekės yra brangesnės nei kitos, tačiau jų reputacija dėl tvirtumo atšiauriomis pramonės sąlygomis ir greitos ekspertų pagalbos patvirtina aukštas kainas.
Verslo{0}}verslui{1}}pirkėjams specializuoti deimantinių įrankių gamintojai dažnai siūlo geresnę vertę. Įmonės, kurios naudoja tik superabrazyvinę technologiją, įdeda daug pinigų jungčių sistemų ir deimantų pasirinkimo metodų tyrimams, o tai leidžia išmatuoti našumo padidėjimą. Akmens apdirbimo gamyklų ir karbido įrankių gamintojų atvejų tyrimai rodo, kad specializuotų diskų tarnavimo laikas yra 30–50 % ilgesnis nei bendrosios paskirties diskų. Tai tiesiogiai padidina praktines išlaidas-, kai gaminama didelė gamybos apimtis.
Pirkimų vadybininkai, dirbantys su OĮG klientais ir platintojų tinklais, gali turėti naudos užmegzdami ryšius su gamintojais, leidžiančius pritaikyti. Konkurencingose rinkose privačių prekių ženklų programos padeda prekių ženklams išsiskirti, o lanksčios MOQ sąlygos leidžia taikyti įvairias atsargų laikymo strategijas. ISO 525 atitikties ir atitinkamų tiekėjų saugos patvirtinimų palaikymas yra pagrindinė rizikos valdymo -verslo sandoriuose{4}} dalis.
Pirkimo vadovas: kaip nusipirkti geriausius deimantinius šlifavimo diskus, skirtus kietojo lydinio reikmėms?
Strateginiai pirkimo metodai padeda įmonėms pasiekti trumpalaikius{0}}darbo tikslus ir užmegzti ilgalaikius ryšius su tiekėjais, kurie padeda joms augti.
Poreikių nustatymas ir paklausos numatymas
Aiškių specifikacijų sukūrimas yra pirmasis sėkmingo pirkimo žingsnis. Užrašykite tikslo medžiagas, paviršiaus apdailą, produkcijos skaičių ir mašinos apribojimus, į kuriuos reikia atsižvelgti. Nurodykite skirtumą tarp prototipų kūrimo poreikių, kuriems reikia nedidelių kiekių, ir gamybos poreikių, kuriems reikia didelių pirkimų. Numatydami metinį naudojimo lygį, galėsite derėtis dėl geresnių kainų ir užtikrinti, kad tiekimas būtų pastovus tuo metu, kai gaminama daug.
Tiekėjų įvertinimas ir išsamus patikrinimas
Norėdami rasti patvirtintus pardavėjus, turite ne tik patikrinti sąrašo specifikacijas. Paprašykite mokslinių duomenų lapų, kuriuose būtų parodyta informacija apie deimantų koncentraciją, grūdėtumo pasiskirstymą ir jungties sudėtį. Patikrinkite gamyklos licencijas ir kokybės sistemos įrašus, kad sužinotumėte, kaip gerai ji gali padaryti viską. Tiesioginiai ryšiai su gamintojais dažnai turi pranašumų, pavyzdžiui, galimybę gauti ekspertų patarimus, sukurti unikalias specifikacijas ir teikti pirmenybę, kai atsargų trūksta. Internetinės pardavimo platformos suteikia daugiau būdų rasti prekes, tačiau turite būti labai atsargūs, kad įsitikintumėte, jog prekės yra tikros, o pardavėjai – patikimi, peržiūrėdami jų sandorių istoriją ir skambindami nuorodas.
Komercinės sąlygos ir palaikymo paslaugos
Aiškios kainų sistemos su skirtingais kiekių lygiais leidžia sukurti tikslius pirkimo išlaidų modelius. Garantijos politika, parodanti, kad gamintojas tiki, kad gaminys tarnaus ilgai, sumažins riziką; ieškokite aprėpties, apimančios tokias problemas kaip priešlaikinis nusidėvėjimas arba gamybos trūkumai. Techninės pagalbos prieinamumas padeda tobulinti ir taisyti programas. Tai ypač naudinga pridedant naujų medžiagų naudojimo būdų arba didinant gamybos skaičių. Mokėjimo sąlygos, pristatymo operacijos ir tai, kaip greitai galite gauti pagalbą po pardavimo, turi didelės įtakos verslo nuoseklumui, todėl renkantis tiekėją į juos reikia gerai apgalvoti.
Išvada
Norėdami rasti geriausiądeimantiniai šlifavimo diskaikietųjų lydinių atveju turite suderinti techninius reikalavimus su tiekėjo įgūdžiais ir eksploatacinėmis išlaidomis. Žinodami, kaip sujungimo sistemos, deimantų savybės ir darbo veiksniai veikia kartu, galite priimti protingus sprendimus, kurie padidina našumą ir išlaiko mažas išlaidas. Kadangi kietųjų metalų apdirbimas yra labai specializuotas, įmonės, kurios dirba su tiekėjais, kurie parodo, kad yra tikrai išmanantys ir rūpinasi savo klientų sėkme, bus apdovanoti.
DUK
Kokį grūdelių dydį turėčiau pasirinkti įvairiems šlifavimo etapams?
Grubus dydžiai nuo 40 iki 80 akių geriausiai tinka grubiai apdirbti, kai reikia pašalinti daug atsargų. Jie užtikrina didelį medžiagos pašalinimo greitį. Atliekant pus{4}}apdailos užduotis, dažnai naudojamos 100–150 tinklinio audeklo grūdeliai, siekiant subalansuoti, kaip gerai pašalina medžiagą ir kaip pagerina paviršiaus kokybę. Norint gauti veidrodinius paviršius, kurių šiurkštumas mažesnis nei 0,4 Ra, apdailos darbams reikia smulkių 200–400 tinklelių. Daugelyje įrenginių šio diapazono diskai laikomi sandėlyje, todėl jų grūdelių dydis didėja, nes ruošiniai priartėja prie galutinės formos ir paviršiaus reikalavimų.
Kaip pasirinkti šlifavimą vandeniu ir šlifavimą be vandens?
Kai sistema leidžia nuolat tiekti vandenį, šlapias šlifavimas duoda geresnių rezultatų. Aušinimo efektas neleidžia šilumai jautriems metalams suskaidyti{1}} ir labai pailgina disko tarnavimo laiką. Sausas šlifavimas puikiai veikia lauke, su kilnojamais įrankiais ir vietose, kuriose nėra aušinimo sistemų. Specializuoti sauso naudojimo diskai gali veikti aukštesnėje temperatūroje, tačiau juos reikia keisti dažniau. Dažnai metodas nustatomas pagal medžiagos jautrumą temperatūros poveikiui; investuoti į šlapią šlifavimą verta dėl tikslių dalių.
Kokių saugos priemonių reikia imtis šlifuojant kietuosius lydinius?
Nepriklausomai nuo tikslo, žmonės vis tiek privalo dėvėti apsaugines priemones, tokias kaip veido skydai, klausos apsaugos ir kvėpavimo apsaugos priemonės. Kai kietieji lydiniai yra šlifuojami, jie išskiria pavojingas dulkes, kuriose yra toksiškų metalų, tokių kaip kobaltas. Norint apsaugoti darbuotojų plaučius, reikia pakankamai oro srauto arba dulkių surinkimo sistemų. Prieš pritvirtindami įsitikinkite, kad disko greičio rodikliai atitinka įrangos reikalavimus. Prieš kiekvieną naudojimą patikrinkite, ar diskai nepažeisti ar įtrūkę. Prieš dedant ruošinius ant naujai sumontuotų diskų, leiskite jiems veikti visu greičiu 60 sekundžių. Tai užtikrins, kad diskai būtų tvirtai pritvirtinti ir teisingas balansas.
Bendradarbiaukite su SNJ dėl jūsų deimantinio šlifavimo disko reikalavimų
Danyang Sinodream Import & Export Co., Ltd. buvo patikimadeimantinis šlifavimo diskasbendrovė Šiaurės Amerikoje ir visame pasaulyje nuo 2003 m. Jie dirba su didmenininkais, OĮG klientais ir pramonės pirkėjais. Mūsų specialūs gamybos įgūdžiai apima visą gaminių gamybos procesą – nuo plieno matricos pjovimo iki tikslaus šlifavimo ir dinaminio balansavimo. Taip užtikrinama, kad kokybė visada atitiktų tarptautinius standartus. Suprantame problemas, su kuriomis susiduria įrankių importuotojai ir prekių ženklų savininkai, bandydami pirkti daiktus. Štai kodėl siūlome lanksčias MOQ sąlygas, kurios prasideda nuo lengvai--pasiekiamo lygio, konkurencingas kainas, atspindinčias pirkimo tiesiogiai iš gamintojo naudą, ir pilną OĮG tinkinimą, įskaitant specifikacijų keitimą, logotipų įdėjimą ir pakuotės dizainą.
Mūsų ekspertų komanda gali padėti išsiaiškinti, kaip tinkamas disko specifikacijas suderinti su kietojo metalo šlifavimo poreikiais. Taip pat sukūrėme eksporto dokumentų tvarkymo procesus ir patikimas transportavimo partnerystes, kurios užtikrina, kad galite pasikliauti pristatymo terminais, kurie yra svarbūs planuojant atsargas. Turėdami ISO kvalifikaciją ir įsitraukę į savo srities prekybos grupes, sugebėjome išlaikyti AAA kredito balus ir būti vertinami kaip puikūs tiekėjai visose didelėse B2B platformose. SusisiekiteColin@sinodream.bizpakalbėti apie savo poreikius deimantų šlifavimo diskų pardavėjui, nesvarbu, ar ieškote konteinerių numerių, kuriuos norite išsiųsti, ar patys gaminate produktus, kuriuos norite parduoti parduotuvėse.
Nuorodos
1. Marinescu, ID ir kt. (2013). Lakštinimo ir poliravimo vadovas. CRC Press, tiria superabrazyvinių įrankių technologiją tikslioje gamyboje.
2. Jackson, MJ, Davim, JP (2011). Apdirbimas abrazyvais. Springer Science, analizuojantis deimantinio šlifavimo disko veikimo charakteristikas.
3. Salmon, SC (1992). „Šiuolaikinė šlifavimo proceso technologija“, Gamybos inžinierių draugija, apimanti pramoninį šlifavimo pritaikymą ir įrankių pasirinkimą.
4. Shaw, MC (1996). Abrazyvinio apdirbimo principai. Oksfordo universiteto leidykla, nustatanti pagrindinę šlifavimo teoriją, taikomą kietoms medžiagoms.
5. Malkin, S., Guo, C. (2008). Šlifavimo technologija: apdirbimo abrazyvais teorija ir taikymas. Pramoninis presas, detalizuojantis superabrazyvinių įrankių eksploatacinius parametrus.
6. Hitchineris, MP (2001). Pjovimo įrankių inžinerijos žurnalas „CBN ir deimantinių šlifavimo diskų pasirinkimas“, kuriame pateikiamos praktinės pramonės šlifavimo operacijų gairės.